Press Brake 2D Software Maksimerer bøjningshastigheder
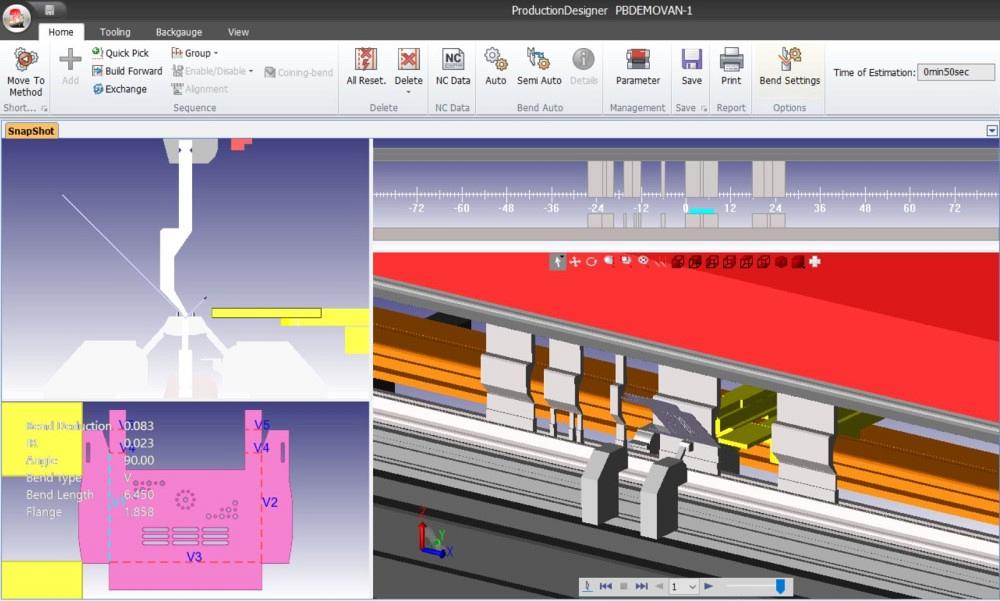
Trykbremse 2D GG-forstærker; 3D-bøjningssoftware er mest populært på det nuværende marked for metalpladeformning. De fleste nye pressebremsejere køber ikke kun softwaren til deres nye bøjningsmaskiner, men planlægger også at bruge programmeringssoftwaren så meget som muligt for at øge deres bøjningseffektivitet.
Alle ejere af metalbearbejdningsbutikker skal sikre sig, at deres pressebremser bruges til at køre korrekt dele. Derfor får de betalt - ikke for at oprette programmet, ikke for at teste programmet, ikke for at sætte trykbremsen op og ikke for at teste bøjningsopskriften, før delen er bundet til kundens specifikationer.
Så software til trykbremsebøjning var nøglen til at overbevise metalfabrikanter om, at de kunne flytte programmering af dele fra gulvet og faktisk forbedre pressebremsens oppetid. Da softwaren nåede det punkt, hvor de enkle programmer - f.eks. Dem med færre end seks bøjninger - kunne programmeres automatisk.hvis en operatør er foran en trykbremse, kan den kun gå så hurtigt og stadig holde operatøren sikker. Hvis en butik skal minimere ikke-værditilvækket aktivitet forbundet med bøjning og sikre, at pressebremserne fremstiller dele så effektivt som muligt, skal ledelsen være opmærksom på, hvordan bøjningssoftware kan få det til at ske.

Hvor svært det er at finde folk med evnen til at arbejde med en pressebremse, langt mindre nogen, der faktisk har erfaring med at gøre det. Operatørerne, der kan se, hvordan et 3D-objekt kan dannes, ved, hvilken kombination af slag og matricer, der kan få det til at ske, og sekvenserer værktøjet. Hvis man arbejder uden fordelen ved bøjningssoftware, som kan anbefale det rigtige værktøj og skabe bøjningen sekvens automatisk for typiske dele, vil denne pressebremsekspert stadig tage 15 til 30 minutter at indstille den trykbremse.
Forestil dig, hvor lang tid det tager personen, der er ny inden for håndværket - sandsynligvis 30 til 60 minutter. Pressebremseoperatøren vil stirre på den og prøve at finde ud af den rigtige kombination af slag og matricer, der skal bruges, og hvilken bøjningssekvens der skal komme op med. Mens det sker, går pressebremsen ikke op og ned.
Derfor har jobbutikker brug for deres bedste pressebremseoperatører, der programmerer dele offline. Især efter at have diskuteret hvor meget hurtigere disse personer faktisk kan producere dele. Men målet er, at alle pressebremseoperatører skal arbejde så effektivt som muligt, ikke kun de meget erfarne.
Bøjningssoftwaren vil tage sig af de enkle dele, såsom en hatkanal. Den pressebremseveteran, der opretter disse job, kan holde øje med ting som design til fremstillingsmuligheder og planlægning, men softwaren vil gøre det meste af arbejdet med disse dele.

For de 10% til 20% af arbejdet, der er mere komplekst, op til mindst seks bøjninger, vil veteranen faktisk finde ud af den bedste måde at bøje den del på. Det lyseste metalformende sind vil ikke bruge sin dag på det monotone arbejde med at programmere enkle dele; at personen kan reflektere tilbage over erfaringerne for at bestemme den rigtige måde at røre på delen, selv under hensyntagen til muligheden for, at der kan kræves nyt værktøj. Pressebremsesoftware er opmærksom på sådanne bidrag, så det er udviklet til at muliggøre manuel redigering af foreslåede pressebremsearbejde.
Når dette delprogram er færdigt, kan programmøren gemme det i databasen, så det kan deles med bøjningsafdelingen. De mindre erfarne operatører har nu de bedste retninger til rådighed. De kalder op for programmet, sørger for at de har det rigtige værktøj i maskinen og følger vejledningen på kontrolskærmen.


Opret bøjningsprogrammer, der fører til konsekvent produktion
Hvis et metalfabrikationsfirma ikke stoler på bøjningssoftware og offline programmering, ved det da virkelig, hvor lang tid et arkbøjningsprofil vil tage?
Hvis nogen på gulvet prøver at finde ud af, hvordan man bøjer en metalprofil i trykbremser, har den person brug for lidt tid til at finde ud af det. Den samme person vil sandsynligvis gennemføre det samme bøjningsjob lidt hurtigere, hvis han stadig bevarer noget hukommelse om, hvordan det sidst blev udført. Hvis en anden operatør skal bøje det samme job, vil den bøjende afdelingsleder se en helt anden produktionstid. En typisk dag i en metalfabrik er stressende nok, når produktionen går ret smidigt, fordi alle stadig har at gøre med varme job og løbende løbende forbedringsindsatser; arbejde-i-proces opbygning foran en bestemt afdeling på grund af ineffektivitet i produktionen kan gøre tingene meget mere stressende.
Offline programmering af bøjningsprogrammet tager mange af disse usikkerheder ud af ligningen. Et job oprettes og gemmes, så en operatør på ethvert niveau kan kalde det op og komme på arbejde. En erfaren bremseoperatør kan muligvis afslutte jobbet hurtigere, men selv den mindre erfarne person har en mere klar plan for at fortsætte.
Vælg det højre tryk på bremsebøjningsværktøj til forskellige metalbøjningsprofiler
Bøjemaskineoperatør plejede at være den vigtigste beslutningstager under opsætningen af trykbremsebøjningscyklus med hensyn til at bestemme, hvilket trykbremseværktøj der var behov for til bøjningen, finde det og installere det i den rigtige rækkefølge. Det er et meget stort ansvar og understreger virkelig vigtigheden af disse kyndige operatører uden avanceret software og automatiseret udstyr.
CNC Pressbrake Bending-software hjælper med at tage ansvaret fra pressebremseoperatørernes skuldre. Med henvisning til en aktuel værktøjsopgørelse, der indeholder alle de udstansninger, matricer og specialværktøjer, der tilhører en virksomhed, bestemmer softwaren det bedste værktøj til at fuldføre metalbukningsdele. Denne værktøjsopsætning gemmes derefter, hvis jobbet kommer op i fremtiden.
Nogle bøjningssoftwarepakker er også i stand til at anbefale alsidige værktøjsopsætninger til behandling af forskellige dele i forskellige tykkelser og radier. Softwaren sikrer, at det rigtige værktøj er til stede for jobopgaverne, og at værktøjet har en fælles lukkeshøjde, hvilket betyder, at en række stanseprofiler og V-matricer, herunder hæmningsformer, kan bruges på samme tid.
Softwarepakker kan også have adgang til en hovedværktøjsopgørelse — værktøj lavet af den samme producent af trykbremsen. I et virtuelt miljø kan programmøren, der bruger bøjningssoftwaren, få fat i et værktøj, der muligvis ikke er i den aktuelle beholdning og se, hvordan det fungerer for jobbet. Hvis der er behov for et nyt værktøj, kan det bestilles i det øjeblik, og omkostningerne kan indbygges i delomkostningen.

Simuler Bøjningsdesign&forstærker; Bekræft bøjningsdele
Ifan metaldele, der fremstiller ingeniører med lidt metalfabrikserfaring, kan også forårsage problemer. For eksempel er en ingeniør altid på udkig efter den enkleste måde at gøre ting på, hvilket er den rigtige måde at nærme sig design på i fremstillingsområdet. Dermed kan ingeniøren dog stole på anbefalede K-faktorer det meste af tiden. Det er en standard, ikke? Det meste af tiden fungerer det, men hvis pressebremseoperatøren skal bruge en anden V-form til at rumme en kort flange, er den K-faktor, som ingeniøren anmoder om, muligvis ikke den bedste anbefaling.
Simulationssoftware kan analysere 2D- eller 3D-modellen for delen eller samlingen og bestemme designhensigten med fremstillingsmetoden.
Fra et bøjningsperspektiv kontrollerer softwaren, om delen kan laves som foreskrevet. Vil der være en kollision med værktøjet? Er flangen for kort? Disse produktionsfejl gør det aldrig ned til metalbøjningsafdelingen.


Noget af det samme værktøj kan bruges til at forbedre bøjning efterfølgende produktionseffektiviteter. Trykbremsebukkesoftwaren kan foreslå en ny bøjningssekvens, der undgår noget nedstrøms svejsning. Et sådant skridt kan reducere delomkostningerne og forbedre den samlede kvalitet af delen, hvis manuel svejsning fjernes fra fremstillingsmixet. Kombinationen af denne type computerkraft og den dygtige øje hos en pressebremseveteran i programmeringssædet gør bøjningssoftware til et kraftfuldt værktøj til kontinuerlig forbedringsindsats og omkostningsreduktion i deldesign.


Er der noget interessant i 2D&forstærker; 3D trykbremsebøjningssoftware? Send os dine bøjningsdele eller WhatsApp online via e-mail. Vi kan tale og se, hvordan vi kan hjælpe dig med at øge din pladebøjningsproduktivitet.