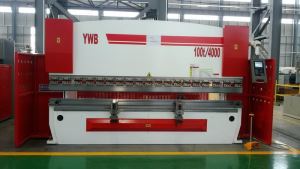
CNC auto-bagmålere ændrede alt for pressebrakes
Den automatiske trykbremsebægerbackgade var virkelig et revolutionerende skridt fremad. Faktisk, uden dette skridt fremad, ville metalplader ikke være den virksomhed, den er i dag.
Så hvad er den væsentligste teknologiske udvikling i metalpladens bøjning i løbet af de sidste 40 år, en der har gjort mest for at reducere overordnet metalpladens bøjningscyklus tid og øge fleksibiliteten? Svaret afhænger af din operation og til en vis grad din mening.
Men overveje en typisk metalbøjningsbutik, Punch presser fodrede dele til en bøjningsafdeling, der domineredes af mekaniske trykbremser. Ramdybden kunne ikke ændres (naturligvis), bunden var normen, og de fleste bøjninger blev sat til 90 grader.
Dagens manuelle trykbremseklodser krævede dig at indstille måleren til hver bøjning. Du lavede en bøjning til et parti af dele, derefter ændrede positionen for det manuelle stop og udførte den næste bøjning. Du gjorde det herover, siger fem bøjninger. Så hvis et stykke havde fem bøjninger, selvom de var alle 90 grader, måtte du håndtere det stykke fem gange. Det selv var ineffektivt, men de virkelige ineffektiviteter stammer fra kvalitets- og delstrømsproblemer.
Overvej at bøje en simpel metalpladkasse. For at udføre alle fire bøjninger i rækkefølge, skal du sætte delen ned efter hver bøjning, så du kan ændre stoppositionen. For at øge produktiviteten kan du have udført en bøjning for et parti på 50 dele, og derefter sætte manuel stop til en anden position og udføre den anden bøjning 50 gange, derefter den tredje og den fjerde.
Men hvad nu hvis en skarp operatør på et bestemt parti af 50 gjorde en fejl, og den tomme størrelse var bare lidt væk? Eller måske sætter du den bøjende backstop for en af dimensionerne forkert? Værre, siger denne fejl var på den fjerde bøjning. Dette betød, at du ikke ville fange fejlen, før du gjorde den sidste bøjning. Hvis stykket var blevet skåret og stanset, havde de fleste penge allerede gået ind i delen, før det nåede til trykbremsen. Jo senere en defekt opstår i fremstillingen, desto dyrere er den defekt - og i pressebremseafdelingen, kan du få nogle dyre defekter.
Desuden udfører denne procedure-udførelse en bøjning på en hel batch, som nulstiller stopet, og derefter udfører den næste bøjning et bjerge af arbejde i gang i bøjningsafdelingen. I mellemtiden vil svejsere, slibemaskiner og montører vente på dele. Dette fremmer meget ineffektiv delstrøm.
Devellopments til pressebremse tilbage aguegs til metalbøjning procedurer
De første automatiske trykbremseklodser flyttes kun i X-aksen og bevæger sig baglæns og fremad for at imødekomme forskellige bøjningsflangelængder af metalplader. Alligevel ændrede denne simple enhed tydeligt bøjningsarket alt. Du behøvede ikke længere at sætte emnet ned hver gang du lavede en bøjning. Desuden tillod dette dig at afslutte alle arkbøjninger på den side i rækkefølge, hvilket betød, at du kunne fange en fejl efter bøjning af kun et teststykke. Hvis kantene ikke stod korrekt op, eller hvis der ikke var plads nok til en svejsekanal, kunne du foretage de nødvendige justeringer ved trykbremsen.
At håndtere delen kun en gang betød, at du kom til det første færdige stykke meget hurtigere - og når det kommer til delstrøm, er det virkelig vigtigt at komme til det første gode stykke hurtigt. Så snart du er færdig, så siger de første 10 stykker af batchen (eller hvad der er fornuftigt for butiksplanen), de 10 stykker kunne sendes nedstrøms. Svejsere og montører måtte ikke længere vente så længe efter dele.
Med hydrauliske trykbremser kom en ram, der selv blev en anden styrbar akse- Y-aksen. Dette giver mulighed for luftdannelse, og det betyder, at selvom din vinkel ændres fra bøjning til bøjning, kan du stadig danne del i en opsætning. Du kan danne en 1-in. flangen bøjes til en 90 graders vinkel og danner derefter den næste flange, der er 2 i. ved 125 grader uden at skulle sætte arbejdsstykket ned for at foretage måling justeringer, det er 2 akse pressebrakes metalbøjningsmaskiner:
Herefter kommer R-aksen. Du kan nu udnytte op-og-ned-bevægelsen af backgauge-fingrene, en god mulighed, hvis du laver ulige formede stykker eller udfører mange dysændringer om dagen. At have R-aksen betyder, at du ikke længere skal gå rundt på bagsiden og dreje målestangen op og ned.
Selvfølgelig, hvis du ikke ændrer dør meget ofte, eller hvis dine dør er i samme højde, kan R-aksen måske ikke give dig mange produktivitetsgevinster. Sig, at du bruger en bremse med en fire-vejs dør, som kan vendes for at afsløre forskellige døråbninger, og værktøjerne er i samme højde. I dette tilfælde vil du ikke få meget ved at tilføje en R-akse. På den anden side siger du, at du har en Z-formet del, hvor din måleoverflade ændres efter din første bøjning. Med R-aksen kan du bringe fingrene op og ned for at tilpasse sig dit emne.
Beyond X, Y og R automatisk tilbage målere til pressebrakes
Med disse tre grundlæggende måleakser - X, Y og R-have er der kommet yderligere akser, der alle kan give produktivitetsgevinster til specifikke anvendelser på bremsebelægninger af metalplader. Z1 og Z2 giver dig mulighed for at flytte målefingrene til venstre og højre. Sig, at du arbejder med en del blank, der er 8 in. Med 28 in. Den første bøjning kan kun være 8 i. Lang, men så skal du danne en 28-tommers bred sektion. For dette bevæger backgaugefingrene længere fra hinanden for at give dig bedre målepunkter for bøjningen.
Igen kan dette opnås uden disse yderligere akser; Du vedlægger bare ekstra målefinger på målebjælken og bruger visse sæt fingre afhængigt af bredden af den kant, du arbejder med. Det kan være lidt kedeligt, afhængigt af ansøgningen. Alligevel er dette en simpel løsning, hvorfor produktivitetsgevinster fra Z1 og Z2-akserne ikke er store i nogle situationer. Igen kommer det hele tilbage til den type applikationer, du skal køre.
Nogle systemer tilbyder nu R1 og R2 akser, så individuelle fingre kan bevæge sig op og ned uafhængigt. Lad os sige, at du opretter en opsætning med tre forskellige slag-og-die-sæt på tværs af sengen for at danne et kompliceret emne, men hver dør har en anden højde. Så fingrene bevæger sig uafhængigt fra venstre mod højre (Z1 og Z2), såvel som op og ned (R1 og R2) for at svare til den matrice, du arbejder med.
Nogle bruger også nu frontgade til bestemte applikationer. Forestil dig et stort rektangulært emne, 30 in. Bredt, med en 0,5-in. flange på hver side, der kræver en 90-graders bøjning. 30-in. dimensionen mellem flangerne er kritisk, men de faktiske flangelængder er ikke. I dette tilfælde kan du danne den første bøjning på backgaugen, bare fordi det er lettere at håndtere, så flip delen og læg den tidligere bøjede kant mod fontgauge, som er programmeret til at være præcis 30 in. Væk.
Brug blot den automatiske pressebrakes backgauge til denne applikation ville give dig to perfekt nøjagtige 0,5-in. flanger. Men 30-in. Dimensionen mellem flangerne må ikke være præcis 30 in. Ideelt set må emnerne altid skæres til den korrekte størrelse hver gang for at give dig den 30-in. dimension, uanset hvor du måler emnet. Men det er ikke altid en ideel verden, og ved at bruge frontgauge kan du hjælpe med at opretholde den kritiske dimension, uanset hvilken variation du kan have fra opstrøms skæreprocesser.
Præcision af Ram-aksen, Y-aksen til fælles CNC elctro hydraulisk synkro-pressebremse med Y1 og Y2, hver cylinder har samme olieflow fra olietanken og 2 lineære vægte monteret på begge sider af hovedrammen for at læse og overvåge den aktuelle position af topbema af pressebrakes i tide
CNC Synchro pressebremser tilbyder nu også Y1 og Y2 akserne, som tilbyder uafhængig styring af rammen til venstre og højre side. Lad os sige, at du skal lave en 90-graders bøjning på et 10 meter bredt emne. Hvis rammen ikke kommer helt ned parallelt med matricen, vil vinklen på hver ende af emnet være lidt anderledes. Ram parallelisme udføres på forskellige måder afhængigt af trykbremsen, og styring af hver side af rammen giver uafhængigt Y1 og Y2 akserne. Denne form for ram-kontrol frembringer ekstreme ram-nøjagtighed, hvilket kan være vigtigt for visse applikationer.
Som med enhver anden teknologi skal applikationen køre maskinens krav. En korrekt fungerende hydraulisk trykbremse resulterer typisk i ± -0,002- til ± 0,004-in. tolerance på rampositionen mellem højre og venstre side af sengen. I mange tilfælde, hvis pressebremsen er i korrekt funktionsdygtig stand, må denne variation i rampositionen ikke forårsage, at et stykke er ude af tolerance. I stedet kan det skyldes faktorer som materiel springback, materialetykkelse variation, dør slid eller ukorrekt værktøj opsætning. Ram parallelisme off, siger 0,009 in. Kan forårsage mange problemer i emnet. Men en ram, der er slukket ved dette betyder meget, at maskinen ikke fungerer som den skal.
Med denne moderne trykbremser kan du nu ændre de åbne højder, hvilket giver dig en fuldt styrbar Y-akse. Forestil dig at du har fire bøjninger på en del. For de første par dele kan du få rammen til kun at komme op i 1 mellem bøjninger. Men for den endelige bøjning kan du få rammen til at gå op 4 i. Så du kan fjerne de dannede dele. Med en styrbar Y-akse kan du angive forskellige åbne højder i programmet.
6-akse cnc pressebrakes til multi-metal bøjning applikationer;
8 akse cnc pressebrakes med 6 akse cnc styrede auto bøjning bagmålere
Moderne trykbremsestyring har udviklet sig til det punkt, hvor de viser operatøren bøjningssekvensen grafisk. Offline programmering har også spredt sig, med moderne CAD-systemer, der automatiserer mange tidligere manuelle opgaver. Software gør nu nummeret knust.
Og i disse dage kan visse elektriske bremser cykle op og ned ekstremt hurtigt, hvilket for nogle applikationer kan forkorte bøjningscyklustiden betydeligt.
For AHYW, china professionelle shears, pressbrakes fremstiller til metalplader machnery industrielle, har vi vedtaget Hoerbiger Eprax Hybrid pressbrakes til avanceret CNC metal bøjning teknologi:
Alle disse forbedringer har med sikkerhed bidraget til produktivitet, især når det gælder forebyggelse af fejl fra fejlkommunikation samt langvarige opsætnings- og prøvetider. Disse evolutionære metalbremsebøjningsændringer har virkelig hjulpet butikkerne til at blive meget mere konkurrencedygtige.