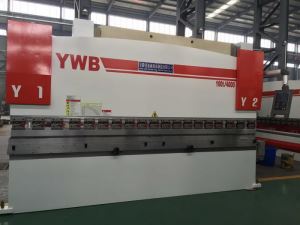
Større Press Bremse Metal Bending Applications
Lyspoler danner og bøjer
Street poles metal bøjning applikationer
8M, 10M, 12M lyspoler metalformning og bøjning

Et langt emne skæres på en fiberlaser og aflastes på et automatiseret system, der transporterer, orienterer og føder det ind i siden af en tandem-trykbremse med for- og bagside emnepositioner (som dobbelt som for- og bagstykker), der styrer del gennem dannelse. Derfra afbryder en pusher integreret i bremsebordet delen til et transportsystem, der tager stykket til en fastgørelse til sømsvejsning.
Dette er en letpol applikation, der krævede ekstremt hurtige ledetider. Selskabet valgte at skære emnerne med en fiberlaser, ikke kun for hastighed, men også for at opnå kendskvalitetskrav. Stykket gik fra at danne i tandembremsen lige til sømsvejsning uden afbrydning eller svejsning.
Selvom en sådan automatisering ikke ville gøre forretningssans for en højprodukt-blanding, lavvolumenbutik, viser det sig et punkt: I storskala bøjning, enten den er på en stor trykbremse eller en tandem-maskine, gør den egentlige bøjning ikke tager ikke lang tid Operatørerne bruger i stedet de fleste af deres dage til at gøre alt andet: få det massive emne til og fra bremsen, placere stykket mellem bøjninger, vente på kraner og skifte værktøj.
Stikkende ind i det store emne bøjningsarena kan være en fristende ide; måske vil det hjælpe med at sætte en fab butik bortset fra konkurrenter. Men når en butik investerer i sådanne processer, hedder kilder flere faktorer, som kan påvirke, hvor hurtigt arbejdet flyder gennem anlægget.
Tandem eller en stor bremse?
Sig, du har en stor bremse. Du danner en massiv del efterfulgt af flere andre dele for store til dine andre trykbremser, men relativt små til den store bremses lange seng. I mellemtiden sidder andre større dele i kø og venter på deres tur.
Med en tandem-trykbremse, der er to mindre bremser bundet sammen, kunne operatørerne have dannet de små partier på de enkelte bremser og derefter vende tilbage til tandem-tilstand for at behandle den næste store del i køen. Men så kommer et andet job op for bud, en der kræver dannelsen af en ekstremt stor del. Din tandembremse har den nødvendige tonnage pr. Fod, og du har endda det rigtige værktøj. Endnu kræver flere bøjninger i delen betydelige clearance bag værktøjet. Det er klart, at din tandem-maskine ikke har tak i halsen midt i sengepladsen bag værktøjerne i midten af sengen, hvor de to bremser er sammenføjet. Prøv at danne dette særlige job, og emnet vil kollidere med maskinens ramme.
At have en stor maskine med åben plads bag værktøjet og ingen hals i midten af sengen, ville have været i stand til at tage på denne og andre ekstreme job. Og måske ville disse jobs være lukrative nok til at kompensere for den ekstra omkostning ved at installere en stor pressebremse, herunder det ekstra fundament, der kræves.
Ifølge kilder, hvilken trykbremse du vælger afhænger af en fabriks butiks nuværende og potentielle produktmiks. En stor trykbremse kunne tackle arbejde, der kræver mange meter åben plads bag værktøjet. Men du giver også den fleksibilitet og gennemstrømning, der tilbydes af tandem-maskinen.
Anvendelser som lyspoleproduktion behøver måske ikke fleksibiliteten: det vil sige at danne mindre dele i de to mindre bremser og derefter danne en stor del med systemet i tandem-tilstand. Men de har brug for de højere hastigheder et tandem-system tilbyder. Og stangproducenter behøver normalt ikke bekymre sig om at have et stort åbent rum bag værktøjet, selvom tandembremseproducenterne fortsat tilbyder dybere halser for at imødekomme et større antal job (se figur 1 ).

Materialhåndtering
Hvor automatiseret kan en trykbremseoperation være? For at besvare dette spørgsmål kan butikker muligvis identificere produkt- eller delfamilier, herunder dele, der kan være til forskellige kunder eller endda industrier, og dog dele lignende egenskaber som størrelse, form eller materiale. Derefter kan butikken være i stand til at bevæge sig videre med en form for materialebehandlingsautomatisering, hvis investeringen giver mening for produktfamiliens volumen og efterspørgselskonsistens (se figur 2 ). Polbøjning er et almindeligt eksempel.
"For eksempel kan nogle automatiserede systemer rent faktisk løfte et ark og placere det på et transportbord, der føder det ind i pressebremsen. tilføjes, at sådanne ark ofte flyttes foran værktøjerne, hvorefter individuelle skubbere flytter pladen på plads mellem værktøjerne og mod positionerne foran og bag værktøjerne.
Disse positionere kan igen også fungere som en frontgauge og backgauge. Disse skubbeindretninger placerer store emner i hele formningscyklusen. "Når du begynder at danne dig, har du ikke længere en emnekant parallelt med gulvet"
Så måling og delmanipulering sker typisk med enheder med store lodrette overflader på dem, så de stadig kan manipulere stykket, når det er dannet. "Tænk på en typisk backgauge med fingre, der kun kan være en halv tomme eller så høj.
Så skal du få disse store formede dele ud af bremsen. Lyspoleproducenter har ejektorsystemer, der skubber stangen ud i siden til et andet materialehåndteringssystem, som en rulletransportør. Disse skubber kan monteres under eller over sengen, eller de kan monteres på materialebåndet (se figur 3 og 4 ).
"Så har du spørgsmålet om at skrabe disse emner over dysen [under deludkastning]", tilføjede Claude og tilføjede, at systemer kan integreres, hvilke ruller dukker op nedenfra for at løfte emnet fra overfladen af dørskuldene, hvilket gør det muligt for stykket at rulle glat ud af arbejdskuvertet.
Selvom det ikke nødvendigvis anvendes til polbøjning, kan arkfølgere også hjælpe med til at gøre formningsprocessen nemmere og eliminere behovet for en kran til at holde emnet på plads. Disse tilhængere, der er designet til storbøjning, er en CNC-akse. Når rammen skubber ind i dø og metal, ved efterfølgerne, ved hvilken fart og vinkel arket bøjes, og de hjælper med at støtte arbejdet som det går op og frigiver nedad.
"Forestil dig, at du havde en pande, der er 20 meter lang med en 4-tommers flange og 40 inches hængende på forsiden." "Hvis du har tilhængere, kan du bøje den del med en operatør."
Ifølge kilder forbliver den mest almindelige form for materialehåndteringshjælp i højproduktblandinger en dedikeret kran (se figur 5 ). Nogle monteres direkte på maskinens ramme. Bremseoperatøren behøver ikke længere at vente på, at en overheadkran bliver tilgængelig, og andre skal ikke vente på kranen, da den er bundet til bremsen. Alt det, der venter, kan lægge en alvorlig belastning på den samlede butiks gennemstrømning.

Tryk på bremsedrift
En sådan materialhåndteringsautomatisering har en direkte og indlysende virkning på gennemstrømning og dannelse af cykeltid. Men for de butikker, hvor sortimentet af arbejde er lige for forskelligt, siger kilder, at de skal se til mindre indlysende faktorer i cykeltidsligningen.
For det første skal du sørge for, at maskinen kører som den skal og kalibreres korrekt. Håndtering af store dele, backgear (og undertiden frontgear) skal flytte betydelige afstande, og afstanden mellem midten af V-dysen og overfladen af måleren skal være nøjagtig. Hvis de faktiske positioner af backgruppen ikke svarer til positionerne i regulatoren, opstår der problemer, og bøjningscyklustider vokser nogensinde længere, da operatørerne kæmper for at få det til at fungere.
"Korrekt kalibrering er særlig kritisk, når du laver en del, der spænder forskellen mellem to maskiner." Han tilføjede, at kompleks koordineret backgearing mellem de to bremser skal fungere korrekt. Og når operatørerne arbejder med automatiske fodringssystemer, håndterer materialet fra foran og bagved (igen, både som måler og positioner), kan tingene blive særligt komplicerede.
Senge af de to bremser skal også justeres. De fleste tandemmaskiner har solidt tilpassede metoder, der involverer sikre boltforbindelser og præcisionsniveauering. Hvis denne justering ikke er, hvad det skal være, vil værktøjerne være i den forkerte position, og igen vil der opstå problemer.
"Tilpasningen her skal være spot-on," "[Sengene] kan holdes sammen med beslag, push-and-pull bolte og fastgørelsesbolte for at holde dem på plads perfekt. Når de er justeret, skal alt fungere godt. Men den første gang er afgørende for at sikre alt matcher. "
Så kom tonnage overvejelser. Anvendelser som lystpolet bøjning skubber normalt ikke en typisk tandem-trykbremse til sine grænser. Men mange andre applikationer gør det, især i betragtning af den stigende popularitet af højstyrke materialer.
Ofte er en tandem maskine simpelthen to identiske trykbremser side om side, hver med samme tonnage og sengelængde. Men nogle gange kan en bremse i tandemarrangement på grund af forskellige faktorer have en kortere eller længere sengelængde og en lavere eller højere bøjekapacitet. Uanset opsætningen skal tonnage pr. Fod være identisk på tværs af begge maskiner.
De samme regler for sidelastning, der gælder for en enkelt bremse, gælder også for tandemopsætning. Hvis et emne er placeret på en sådan måde, at en bremse kun trykker på den ene side, gentages de hydrauliske komponenter i denne cylinder for tidligt.
"For eksempel, hvis du kontinuerligt læser tandem maskinen på højre side, hvor delen strækker sig til den anden maskine kun adskillige fødder, får du for tidligt tæthed på din Y2 cylinder på venstre maskin". "Det vil varme op og for tidligt at bære, fordi den cylinder overarbejdes i forhold til den anden cylinder."
Vigtigst, siger kilder, er aldrig at overskride tonnage rating; Dette omfatter både pressebremsen og værktøjet. En butik bør investere i en sund tonnagebuffer for at undgå at skubbe tonnagen over grænsen. Og med dagens brug af højstyrkemateriale er hærdede værktøjer designet til at håndtere sådant materiale (med store radius, 10 til 12 gange materialetykkelsen) et must.

"Sørg for at du er inden for komfortzonen af det, du forsøger at opnå." "Hvis du har brug for 30 tons pr fod, og dine værktøjer kan klare op til 32 tons pr fod, er det nok ikke en god idé. Hvis materialet er lidt sværere [end hvad der er angivet], vil du ikke være i en god situation. Du har brug for en god buffer for at tage højde for den variation. "
En anden faktor, der er blevet næsten en given: "Du har brug for et godt, præcist automatisk kronesystem. Når kontrollen modtager informationen, skal den beregne, hvor meget kroning er nødvendig for at kompensere for afbøjningen. "
"Crowning er virkelig det vigtigste element," tilføjer at crowning teknologi især skinner i tandem systemer. "Moderne systemer synkroniserer cylindrene-to eller [med tandem-systemer] fire eller [med tridem-maskiner] selv seks og genert; & genert;-hver 5 millisekunder," sagde han. "Systemet kontrollerer løbende, at du har konstant straight-line bevægelse i maskinen." (En tridem-trykbremse er tre maskiner forbundet sammen.)
Værktøjseffekter
I en højproduktblandingsoperation var kilder enige om, at værktøjsovergang er en af de største årsager til nedetid i kraftig bøjning. At skifte over så store værktøjer kan tage timer.
Indstillingerne er tilbøjelige til at forkorte denne gang. Mindre dyre muligheder omfatter at investere i eller fabrikere die vogne til at hjælpe med at fjerne og installere de massive slag og dør. Processen tager stadig et stykke tid, men i det mindste vil operatøren ikke skulle vente på en gaffeltruck.
En anden mulighed er at investere i segmenteret værktøj, hvilket gør værktøjerne lettere at erstatte. En anden værktøjsinvestering, der skal overvejes, er slag, hvor du kan ændre spidsradierne. Operatører skal stadig udskifte tipene manuelt, men det er meget mindre vanskeligt end at udskifte en hel punch. Det tilskynder også operatørerne til at bruge den rigtige slagradius til applikationen - i stedet for ved et uheld at sætte en skrue i bøjningen fra at bruge en spidsradius, der er for smal til jobbet.
Sandsynligvis den mest effektive løsning er også den dyreste: V-variabel bredde. Ved luftbøjning afhænger den resulterende radius af dysåbningsbredden, og i en stor bøjningssituation kan udskiftning af en dyse til en med en anden bredde tage timer. En V-variabel bredde, styret af CNC, kan ændre bredder om et par minutter og eliminere behovet for at ændre V-dysen (se figur 6 ).
Kilder advarede, at V-dioder med variabel bredde ikke giver mening for hver applikation. "Hvis du har en [variabel bredde] V dør, ved du, at du ofte ikke kan bøje nedad", sagde Vanhoenacker.
Han forklarede, at hvis et emne skal vendes for at danne en høj negativ flange, kan der opstå problemer med en V-variabel bredde. Dyset skuldrene sidder på en bred blok med spor, som giver dem mulighed for at bevæge sig for at skabe en bredere eller smalere åbning. En høj negativ flange kan kollidere med den blok.
Samlet set kan værktøjsinvesteringen, selvom den er betydelig, betale sig. Det går igen for at se på den generelle formningscyklus og afdække hvilke opgaver der virkelig tager mest tid. Venter på en kran tager tid. Placering af emnet tager tid. Aflæsning kan virke som en langsom proces - men skiftende værktøjer kan spise op en hel dag.